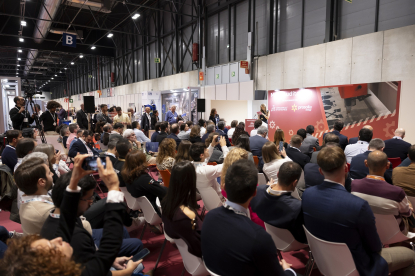
La jornada estuvo dirigida a empresas de mecanizado y de producción, con la presencia de más de un centenar de asistentes. Los contenidos de la jornada abordaron tanto aspectos de mercado como tecnológicos y de procesos. Pere Casals, en nombrede la Cambra de Comerç de Manresa y del Centre de Formació Práctica dio la bienvenida a los asistentes, celebrando constatar cómo el tejido industrial de la comarca, a pesar de la complicada coyuntura, sigue vivo y con el empuje necesario para sacar adelante nuevos proyectos. Indicó que precisamente ayer “presentábamos en la Cámara el estudio sobre crecimiento económico y dinamismo empresarial en el Bages que, con datos de 2010, pone de manifiesto la importancia que tiene la industria en el conjunto de la economía de la comarca.
Una industria fuertemente internacionalizada, con una media de empresas exportadoras que supera la del conjunto catalán. Quizás es poca cosa, pero es, sin duda, una muy buena noticia en los tiempos que corren, en los que no hay ninguna duda de que la salida al exterior es clave para la supervivencia de muchas empresas. También lo es la innovación y disponer de productos competitivos. De ahí la importancia de una jornada como la de hoy, en la que se analizarán las principales novedades y tendencias de futuro en el ámbito de la mecanización industrial. La jornada se enmarca en la celebración del décimo aniversario del Centro de Formación Práctica, una entidad pionera en nuestra comarca fruto de la colaboración pública y claramente enfocada a las necesidades de nuestro tejido industrial. Una herramienta de la cual todas las empresas tenéis que sacar provecho. El Centro de Formación Práctica es un referente en tecnología, muy especialmente para la industria del metal, y en formación técnica”.
Alto rendimiento, alta velocidad
L. Norberto López de Lacalle, de la Escuela Técnica Superior de Ingeniería de Bilbao, ofreció una ponencia titulada “El mecanizado de alto rendimiento: Estado de la tecnología”. En la ponencia, se hizo un resumen de los 200 años de historia de la máquina-herramienta y los cien del mecanizado moderno. En la primera década de este milenio, se comenzó a trabajar con las máquinas multitarea, rompiéndose la barrera entre tipos de máquinas. Hoy en día, la multitarea ya es un hecho.
Hay que diferenciar dos conceptos:
- En el mecanizado de alto rendimiento (HRR: High Removal Rate Machining), prima la productividad del proceso (máximo caudal de viruta). Se basa en aumentar las profundidades de corte y moderadamente la velocidad (“Mucho y lento”).
- En el mecanizado a alta velocidad (HSM: High Speed Machining), se produce un arranque de viruta a velocidades muy superiores a las convencionales (x 3 o 4), a costa de disminuir la profundidad de corte (“Poquito y a toda velocidad”).
El concepto actual de mecanizado de alto rendimiento se refiere a “toda técnica de mecanizado que aumente el valor añadido del proceso”. Son importantes cuestiones como:
- Productividad: medida como tasa de arranque, cantidad de material eliminado en la unidad de tiempo. También deben procurarse condiciones que induzcan un desgaste no excesivo de las herramientas.
- Calidad: la mayor precisión dimensional y una menor rugosidad de las superficies.
- Reducción del impacto ambiental.
En el proceso de mecanizado a alta velocidad, se produce una deformación viscoplástica a elevada velocidad, la energía de deformación se convierte en calor y se produce una elevada fricción.
El mecanizado a alta velocidad de aleaciones ligeras es un proceso termofísico mejorado, de alta velocidad real, con variación del balance térmico, mientras que el de moldes (aceros y fundiciones) y aleaciones del motor se trata de un proceso más rápido. En ambos casos, se requiere una máquina de alta velocidad.
Hay que tener en cuenta tanto las piezas a mecanizar como las herramientas utilizadas. En el segundo caso, como material base o sustrato, se utilizan nuevos materiales sinterizados; como recubrimiento, nuevas calidades más resistentes, y la geometría ha sido optimizada. Además, a veces la mejora proviene de cómo aplicar el mecanizado: herramienta + manual de uso. Tres ejemplos de creatividad son: fresado de alto avance; fresado de penetración o plungee y trocoidal, y taladrado por fresado orbital.
En cuanto a la lubricación, se debe utilizar la mínima cantidad de lubricante (MQL): micropulverización.
El mecanizado en seco se ha conseguido en aceros de moldes y fundiciones en acabado, con el uso de herramientas recubiertas de TiAlN o PCBN. El reto es conseguirlo en aleaciones de aluminio:
Hoy en día, las máquinas-herramienta acostumbran a ser estructuras box-in-box, realizadas con fundiciones de calidad y mecanosoldado, y materiales emergentes. El CNC calcula las posiciones de los ejes y hace que se vaya a esas posiciones, además de relacionarse con los accesorios.
Previsiones
Algunas de las previsiones relacionadas con el sector de L. Norberto López de Lacalle son las siguientes:
- El arranque de viruta desciende en cantidad de volumen arrancado por pieza, pero crecerá en volumen por los países BRICS (Brasil, Rusia, India, China, Sudáfrica).
- Aumenta el valor de las piezas mecanizadas: materiales de partida cada vez de mayor valor y más difíciles y geometrías más complejas, más precisión (de la centésima a las pocas micras).
- Las máquinas son multitasking (multitarea).
- Necesidad de operaciones más complejas sobre piezas de mayor valor añadido: nuevos conceptos de mecanizado (alto rendimiento) y salir de la cultura del acero con composites y otras aleaciones.
- Éxito = máquina de altas prestaciones x proceso optimizado.
Soluciones CAD-CAM para el mundo real
Josu Olalde realizó la presentación de Delcam. Empezó introduciendo brevemente la historia de la compañía que empezó en 1960 con investigaciones en la Universidad de Cambridge. En los 1970s comienza la transferencia del desarrollo a Delta Group y una década después se inician las ventas de software y en 1989 se produce la compra de la empresa por los directivos. En 1997 la empresa sale a bolsa y en 2001 se crea Alcami para la comercialización de ArtCAM que en 2033 recibe el Queen's Award a la Innovación. En 2009 la compañía consigue el cliente número 30.000.
Una solución completa para fabricación
En este ámbito presentó PowerSHAPE para diseño 3D de formas complejas, el único modelado trífido; PowerMILL, para mecanizado de 2 a 5 ejes; FeatureCAM, para torno, fresa, hilo, MTT; PartMakerpara mecanizado en tornos suizos y Delcam for Solidworks, CAM para el CAD más popular.
El láser, una herramienta de presente y futuro
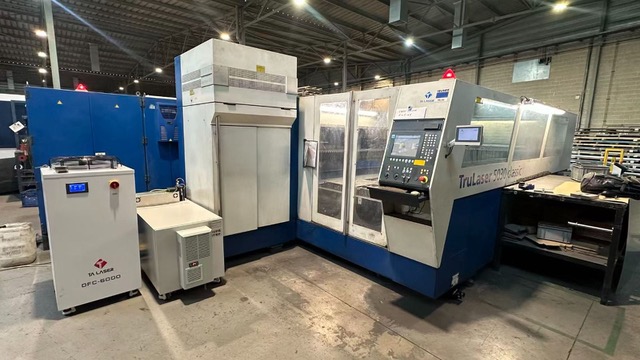
Aitzol Lamikiz, del Grupo de Mecanizado de Precisión del Departamento de Ingeniería Mecánica de la UPV/EHU, ofreció una ponencia titulada “El láser, una herramienta de presente y futuro”. Son 52 años desde el primer láser hasta hoy. Es un pasado corto, pero intenso, con un presente lleno de éxitos: marcado (decorado de piezas sin límite); corte láser (hacia la frontera de la micra); soldadura láser (carrocerías más ligeras), y temple (dureza donde hace falta sin distorsión). El futuro está lleno de expectativas: aporte (¿y si se pudiera construir en vez de arrancar?); texturizado láser (imitando a la naturaleza), y más (limpieza, curado, láser shot peening…).
Éstos son algunos de los datos de ventas del láser a lo largo de los últimos 25 años:
- Aproximadamente la mitad de las ventas son para láser de diodo (CD, DVD, punteros, bombeo…).
- La otra mitad son equipos láser para la industria, medicina, investigación, ocio y espectáculo…
- En términos absolutos, el mercado del láser ha sufrido un fuerte crecimiento durante los últimos años, principalmente en la década de los 199x y 200x.
- El año 2009 fue el primero en los últimos 18 años en el que la venta de láser descendió.
- En 2010, las ventas volvieron a niveles de 2008.
En la industria del procesado de materiales, las potencias oscilan entre decenas de watios hasta 20 kW. El coste de los equipos oscila entre 30.000 y 50.000 euros para los láseres menos potentes hasta uno o dos millones de euros para los equipos más potentes y caros. Dependiendo de la aplicación, los rasgos de potencia utilizados pueden variar. El láser es una de las fuentes de calor más selectivas que existen.
Diferentes procesos
El marcado se trata de la fusión/vaporización de una capa de espesor microscópico en la superficie de la zona que se desea marcar. El cambio de color producido permite la grabación de textos/imágenes en prácticamente cualquier superficie. El láser permite realizar grabados de alta definición sin ningún tipo de contacto de forma automática. Se trata de un proceso consolidado y que está derivando a la decoración de piezas individualizada.
El corte por láser es también uno de los procesos láser más extendidos en la industria para cortes de espesores entre 0,2 y 6 mm de acero, acero inoxidable y aluminio, entre otros. Se comienza a utilizar en el corte de polímeros y espesores por debajo de 0,1 mm con tamaños de spot por debajo de las 30 μm. Está aplicación es clave en la fabricación de stents coronarios, así como otras piezas de precisión del sector de joyería, médico y electrónica.
Durante los últimos años, el conformado en caliente de aceros al Boro ha sustituido a piezas de aceros DP o TRIP. Estos aceros presentan una conformabilidad muy baja a temperatura ambiente, además de que suelen estar recubiertos para evitar la oxidación durante el proceso en caliente. Los problemas del corte mecánico hacen que el corte láser sea el proceso más extendido para este tipo de piezas.
La soldadura láser ha sido clave en el crecimiento de ventas de equipos láser desde finales de los 90. Se emplea en diferentes materiales: acero, aceros de alto límite elástico, aluminio, titanio… La principal ventaja que introduce es la relación entre la alta penetración y baja zona afectada térmicamente. Por otro lado, presenta muy baja distorsión y se puede automatizar de forma sencilla. Una aplicación típica es el Tailor Welded Blanks (TWB).
Remote Weldinges la sustitución de la soldadura por puntos. Se trata de una soldadura láser a larga distancia, empleando un escáner para mover el haz. Sincroniza los movimientos del escáner (cuya área de trabajo es limitada) con los de un robot o máquina cartesiana, para barrer áreas grandes. El principal problema que presenta es que es necesario un útil que sujete las piezas (diseños muy complejos de utillajes).
La soldadura láser de polímeros siempre ha planteado problemas y por eso no está extendida todavía. El desarrollo de nuevos generadores y soluciones creativas para resolver el problema de unión entre elementos abre un campo nuevo en este tipo de uniones. La soldadura láser puede sustituir a piezas monolíticas en sectores como el de aeronáutica. De hecho, cuando se comenzó a fabricar el A380, una de las principales novedades fue la soldadura láser de una pieza del fuselaje.
El temple por láser es una de las aplicaciones con crecimiento más rápido y que mejor ha penetrado en el mercado. Se basa en el temple selectivo de zonas mediante la exposición a un haz láser. La principal ventaja es que la distorsión es mínima si se compara con otros tipos de temple. Por otro lado, el tratamiento es mucho más selectivo. Se está empleando en matrices de estampación, dientes de engranajes, pistas de rodamientos/guías/husillos y, en general, en piezas donde se busca una dureza superficial elevada en una zona local, manteniendo un núcleo tenaz.
En cuanto al aporte, las técnicas de fabricación rápida (rapid manufacturing) son las herederas de los procesos de prototipado rápido, pero con la posibilidad de fabricar piezas funcionales.
Innovación tecnológica para el mecanizado de alta velocidad y ultraprecisión: husillos rotatorios y movimiento lineal
Oscar Moyano de NSK comentó que en las últimas décadas se ha producido una evolución tecnológica en los principales productores mundiales de máquina-herramienta, respondiendo a la demanda de usuarios de menores tiempos productivos, calidades superiores reduciendo el índice de averías y mantenimiento, así como la contaminación medioambiental que ha conducido a un:
- Incremento de los índices de velocidad máximos.
- Incremento de los niveles de precisión de las piezas acabadas.
- Respeto al medio ambiente.
- Alta fiabilidad de los distintos componentes independientemente de las condiciones de trabajo
El incremento de la velocidad rotacional y lineal en los distintos movimientos que pueda realizar una máquina, tiene una relación directa con la productividad de piezas hora que pueda realizar.
El limite para poder alcanzar velocidades cada vez más elevadas siempre viene dado por la temperatura originada por la fricción. Las soluciones que se mostrarán a continuación han permitido sustanciales incrementos de velocidad dentro de cada tipo de movimiento:
- Rodamientos de Ultra Velocidad de la Serie Robust.
- Husillos de recirculación de bolas mediante End Deflector. Serie BSS
Como tendencia, el 75% de las máquinas presentan una velocidad máxima comprendida entre 20 y 60 m/min.; el rango de baja velocidad (hasta 20m/min) se mantiene en un 20%; y la banda de alta velocidad se ha mantenido constante.
Conclusiones
Es clara tendencia:
- La estabilización de las velocidades máximas de los cabezales principales.
- Las máquinas-herramientas deben de ser cada vez más “flexibles” para acometer las necesidades de operación más complejas.
- Incrementar los niveles de fiabilidad, rendimiento y precisión en los cabezales principales de la máquina-herramienta en condiciones reales de funcionamiento.
- Comprender la complejidad de los fenómenos de la lubricación mediante el ensamblaje de sistemas de monitorización que permitan optimizar los diseños de los propios cabezales de máquina-herramienta.
- Respeto al medio ambiente: En la actualidad existe un claro objetivo de responsabilidad social e industrial para la reducción de emisiones de CO2 al medio ambiente así como la reducción del ahorro energético a través de equipos más eficientes.
IK4 una alianza para la investigación
Patxi López-Sesma de IK4-Tekniker fue el encargado de presentar IK4, una Alianza Privada de nueve Centros Tecnológicos,cuya misión es la generación, captación y transferencia de conocimiento científico-tecnológico, con el fin de contribuir a la mejora de la competitividad del tejido empresarial, a través de la innovación, en un contexto global marcado por la competitividad.
Señas de Identidad
- Organismos de Investigación de naturaleza privada.
- Organizados por especialización en tecnologías.
- Fuerte vinculación con las empresas.
- Financiación privada superior al 50%.
- Colaboraciones estables con empresas tractoras y pymes.
- Proyectos I+D con más 800 empresas en 2011.
- Excelencia Científico-Tecnológica.
- Estrecha relación Universidad - IK4 Research Alliance.
- Centros soberanos con una estrategia común.
Hacia donde va el rectificado
José Ángel Marañón de IK4-Ideko fue el encargado de la ponencia sobre rectificado.
Los factores que influyen en la eficiencia del rectificado son:
- Utilización: manual-automático; condiciones de diamantado, ruido, etc.
- Montaje de la muela: equilibrado; estado del diamantado.
- Abrasivos: tipo de abrasivo; tipo de grano; concentración; dureza; aglomerante; equilibrado; vibración; anchura; diámetro; exposición; diámetro del eje; tolerancia del agujero interior.
- Pieza: tolerancia de procesado; precisión; precisión de forma; forma; calidad del material; tratamientos térmicos.
- Refrigerante: filtraje; temperatura; fluencia; tipo de refrigerante; diluyente; cantidad; posición de la tobera.
- Máquina: mantenimiento; condiciones del líquido refrigerante; precisión de husillo; potencia; rigidez; tipo de máquina; potencia del extractor; estado del diamantador.
- Condiciones de trabajo: tiempos de ciclo; velocidad periférica de la muela; velocidad periférica de la pieza; intervalo de diamantado; presiones de avance; tabla de velocidades.
Conclusiones
Una concepción avanzada del rectificado emerge como una parte crítica de la solución de los problemas de mecanizado. No solo en las operaciones de acabado sino que entra en la batalla de operaciones sustitutivas.
Ya existen numerosos casos de materiales difíciles de mecanizar en los que los caudales de rectificado superan a los del torneado, fresado o brochado con menores fuerzas, menores costes de utillajes, con tolerancias dimensionales más ajustadas, con mayor capacidad para el corte interrumpido.
Por supuesto, el rectificado no va a reemplazar a las operaciones convencionales de mecanizado, pero muchas operaciones actualmente muy costosas son excelentes candidatos a la reconversión.
Intercomparación de resultados geométricos adquiridos con máquinas de medir sobre formas complejas
Traian On presentó un trabajo voluntario, desarrollado en el Comité de Metrología de la AEC. El propósito del estudio fue cuantificar y comparar el grosor de una zona 3D, delimitada por dos superficies “offsett” de la superficie nominal, que incluye dentro los puntos resultados en el ensayo.
En el mismo se obtuvieron las siguientes conclusiones:
- Es inapropiado responder a la exigencias de error de forma de superficie con el resultado del análisis individual de las coordenadas de los puntos implicados.
- Es necesaria la implicación de un sistema CAD externo para procesar los resultados de exploración de formas, obtenidos en sistemas de medición que no disponen de prestación COMPARA_PIEZA_CONTRA_CAD.
- Los metrólogos de los laboratorios participantes han demostrado un nivel formativo adecuado para este ensayo y una actitud cooperante.
- Se constata una mejor compatibilidad entre laboratorios en la evaluación de distancias, que en la evaluación de superficies
- Podemos saber cuanto está sesgada y/o dispersa la información que nos proporcionan los sistemas de medición 3D, participando en intercomparaciones.
Procesos emergentes
Patxi López centró esta ponencia en la tecnología, el mercado y los nuevos retos que ambos enfrentan. Se presentaron diversas tecnologías y varios ejemplos reales de su uso.
Micromecanizado por pulsos cortos
- Micromecanizado de pequeñas geometrías complejas.
- Obtención de detalles geométricos repetidos muy pequeños (precisión en el mecanizado debido a la posibilidad de orientación del haz).
- Microtaladrado
- Texturizado (modificación superficial para alcanzar propiedades funcionales)
- Mejora de propiedades tribológicas (desgaste y fricción) de componentes bajo condiciones deslizantes: en condiciones secas y en condiciones lubricadas (creando depósitos de lubricante)
Mecanizado por ultrasonidos
Los ultrasonidos son sonidos con una frecuencia mayor que el límite máximo del oído humano, que es aproximadamente de 20kHz. Sólo algunos animales como los perros, los delfines y los murciélagos tienen el límite máximo mayor y pueden oír estos sonidos.
Los ultrasonidos se generan mediante las llamadas cerámicas piezoeléctricas. Estas generan una vibración mecánica a partir de una señal eléctrica a la misma frecuencia.
Consiste en acompañar el mecanizado con una vibración ultrasónica de entorno a 20-40kHz y así mejorar las prestaciones del proceso.
Ventajasdel taladrado asistido por US
- Reducción de la rebaba a la salida del taladro.
- Fragmentación de la viruta.
- Reducción de los esfuerzos de corte (30-50% en AlSi9Cu3).
- Aumento de vida útil de la herramienta (hasta 20 veces en AlSi9Cu3).
Se han de emplear herramientas recubiertas de TiN para no empeorar el desgaste respecto al proceso sin US.
Ventajasdel torneado asistido por US
- Mejora de la rugosidad superficial (25-40%)
- Reducción del desgaste de flanco y cráter, así como el desgaste de abrasión y difusión.
- Fragmentación de la viruta
- Disminución de esfuerzos de corte (~12% en Ti)
- Disminución de la temperatura del corte y con ello del espesor de material afectado.
Rectificado por ultrasonidos
Se conoce también como RUM (Rotary Ultrasonic Machining-Mecanizado por Ultrasonidos Rotatorio).
El RUM es un proceso abrasivo, en el cual la eliminación de material mediante la combinación de tres movimientos de la herramienta:
- Giro
- Avance contra el material
- Vibración ultrasónica en dirección axial (~ 20kHz)
Mercados y planes tecnológicos
José Ángel Marañón inició esta última ponencia indicando que las características de los mercados hace tiempo que iniciaron un cambio inexorable: productos con ciclo de vida cada vez más corto, gran variedad de líneas de productos, productos personalizados para clientes, mayor demanda de calidad y fiabilidad, productos de nueva tecnología, mayor variedad de clientes, menor fidelidad de los clientes, clientes más sofisticados, mundialización de la producción.
Este hecho ha empujado a modificar el planteamiento productivo de las organizaciones, y de la fábrica tradicional hemos tenido que pasar a la fábrica moderna, con todo lo que ello conlleva: de variedad limitada de productos a gran variedad de líneas de productos; de diseños de larga vida para productos a rápido cambio del diseño; de grandes factorías a plantas menores; de stocks para desacoplo de proceso a stock cero; de proceso por lotes a flujos continuos; de líneas equilibradas a producción bajo demanda; de inspección de calidad a hacerlo bien a la primera; de economía de escala a economía de ámbito; de costes variables a costes de conjunto; de mano de obra intensiva a capital intensivo.
Las conclusiones de estos cambios, principalmente en el mercado, son primordiales, especialmente si se consideran como oportunidades de negocio y se actúa en consecuencia. Así se han producido cambios en el comportamiento del consumidor, respecto a su sentido de la responsabilidad (sensibilidad ecológica: ahorro de energía, contaminación, reciclado, transporte; facilidad de compra: rentabilidad, comunicación, e-buying; y calidad de vida). Estos nuevos comportamientos generan nuevas necesidades como dispositivos de bajo consumo, transporte de bajo coste, transporte de baja emisión, desarrollo de las TICs, primar la salud. Que a su vez requiere nuevas aplicaciones: LED, generación de energía, conservación de energía, propulsión eléctrica, desarrollo smart phones, netbooks, medtech… Y todo ello significa nuevas oportunidades de negocio. Las empresas que hayan hecho los deberes y analizado sus principales variables podrían generar proyectos nuevos de I+D+i. Por ejemplo, la tecnología LED probablemente es la tecnología de iluminación alternativa del futuro. Y como cada vez el espacio es más reducido se impulsará la miniaturización promoviendo a su vez la microfabricación en todas sus variables. Esto es adaptarse al cambio y para ello son básicos, ahora más que nunca, los planes tecnológicos y el establecimiento de alianzas de cooperación. Ya lo indicaba Darwin e 1859 “no es el más fuerte ni el más inteligente de las especies el que sobrevive, sino el que mejor responde a cambio”.
Aeronáutica
También hizo referencia a la evolución de varios sectores como la aeronáutica. El subsector de aviación comercial presenta datos de aumento de ventas continuado.
Dentro de los materiales, en la aeroestructura, los composites siguen cobrando fuerzay consolidándose en el sector.
Las tecnologías de impresión 3D, usadas en prototipos, comienzan a ganar eficiencia en tiempo y precisión (y no sólo para composites, también para Ti).
En motores hay dos claves, laeficiencia en consumo y la reducción de ruido. En esta línea los materiales necesitan mejorar las propiedades de resistencia mecánica y al calor porque se intenta aumentar la eficiencia aumentado la presión y la temperatura en las fases de alta (se empieza a trabajar con materiales monocristalinos– ITP). También se está trabajando en circuitos de refrigeración avanzados y en conceptos de rotor abierto. Todo esto está haciendo que se trabaje con nuevos materiales de difícil maquinabilidad.
En los próximos años la cadena de suministro del sector estará marcada por la necesidad de aumentar y mejorar la cadena productiva asegurando las entregas en tiempo y calidad.
El libro de ponencias y los vídeos de la jornada son accesibles para los clientes de IMHE en su plataforma web www.izaro.com.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad
Tecnologías
Sectores